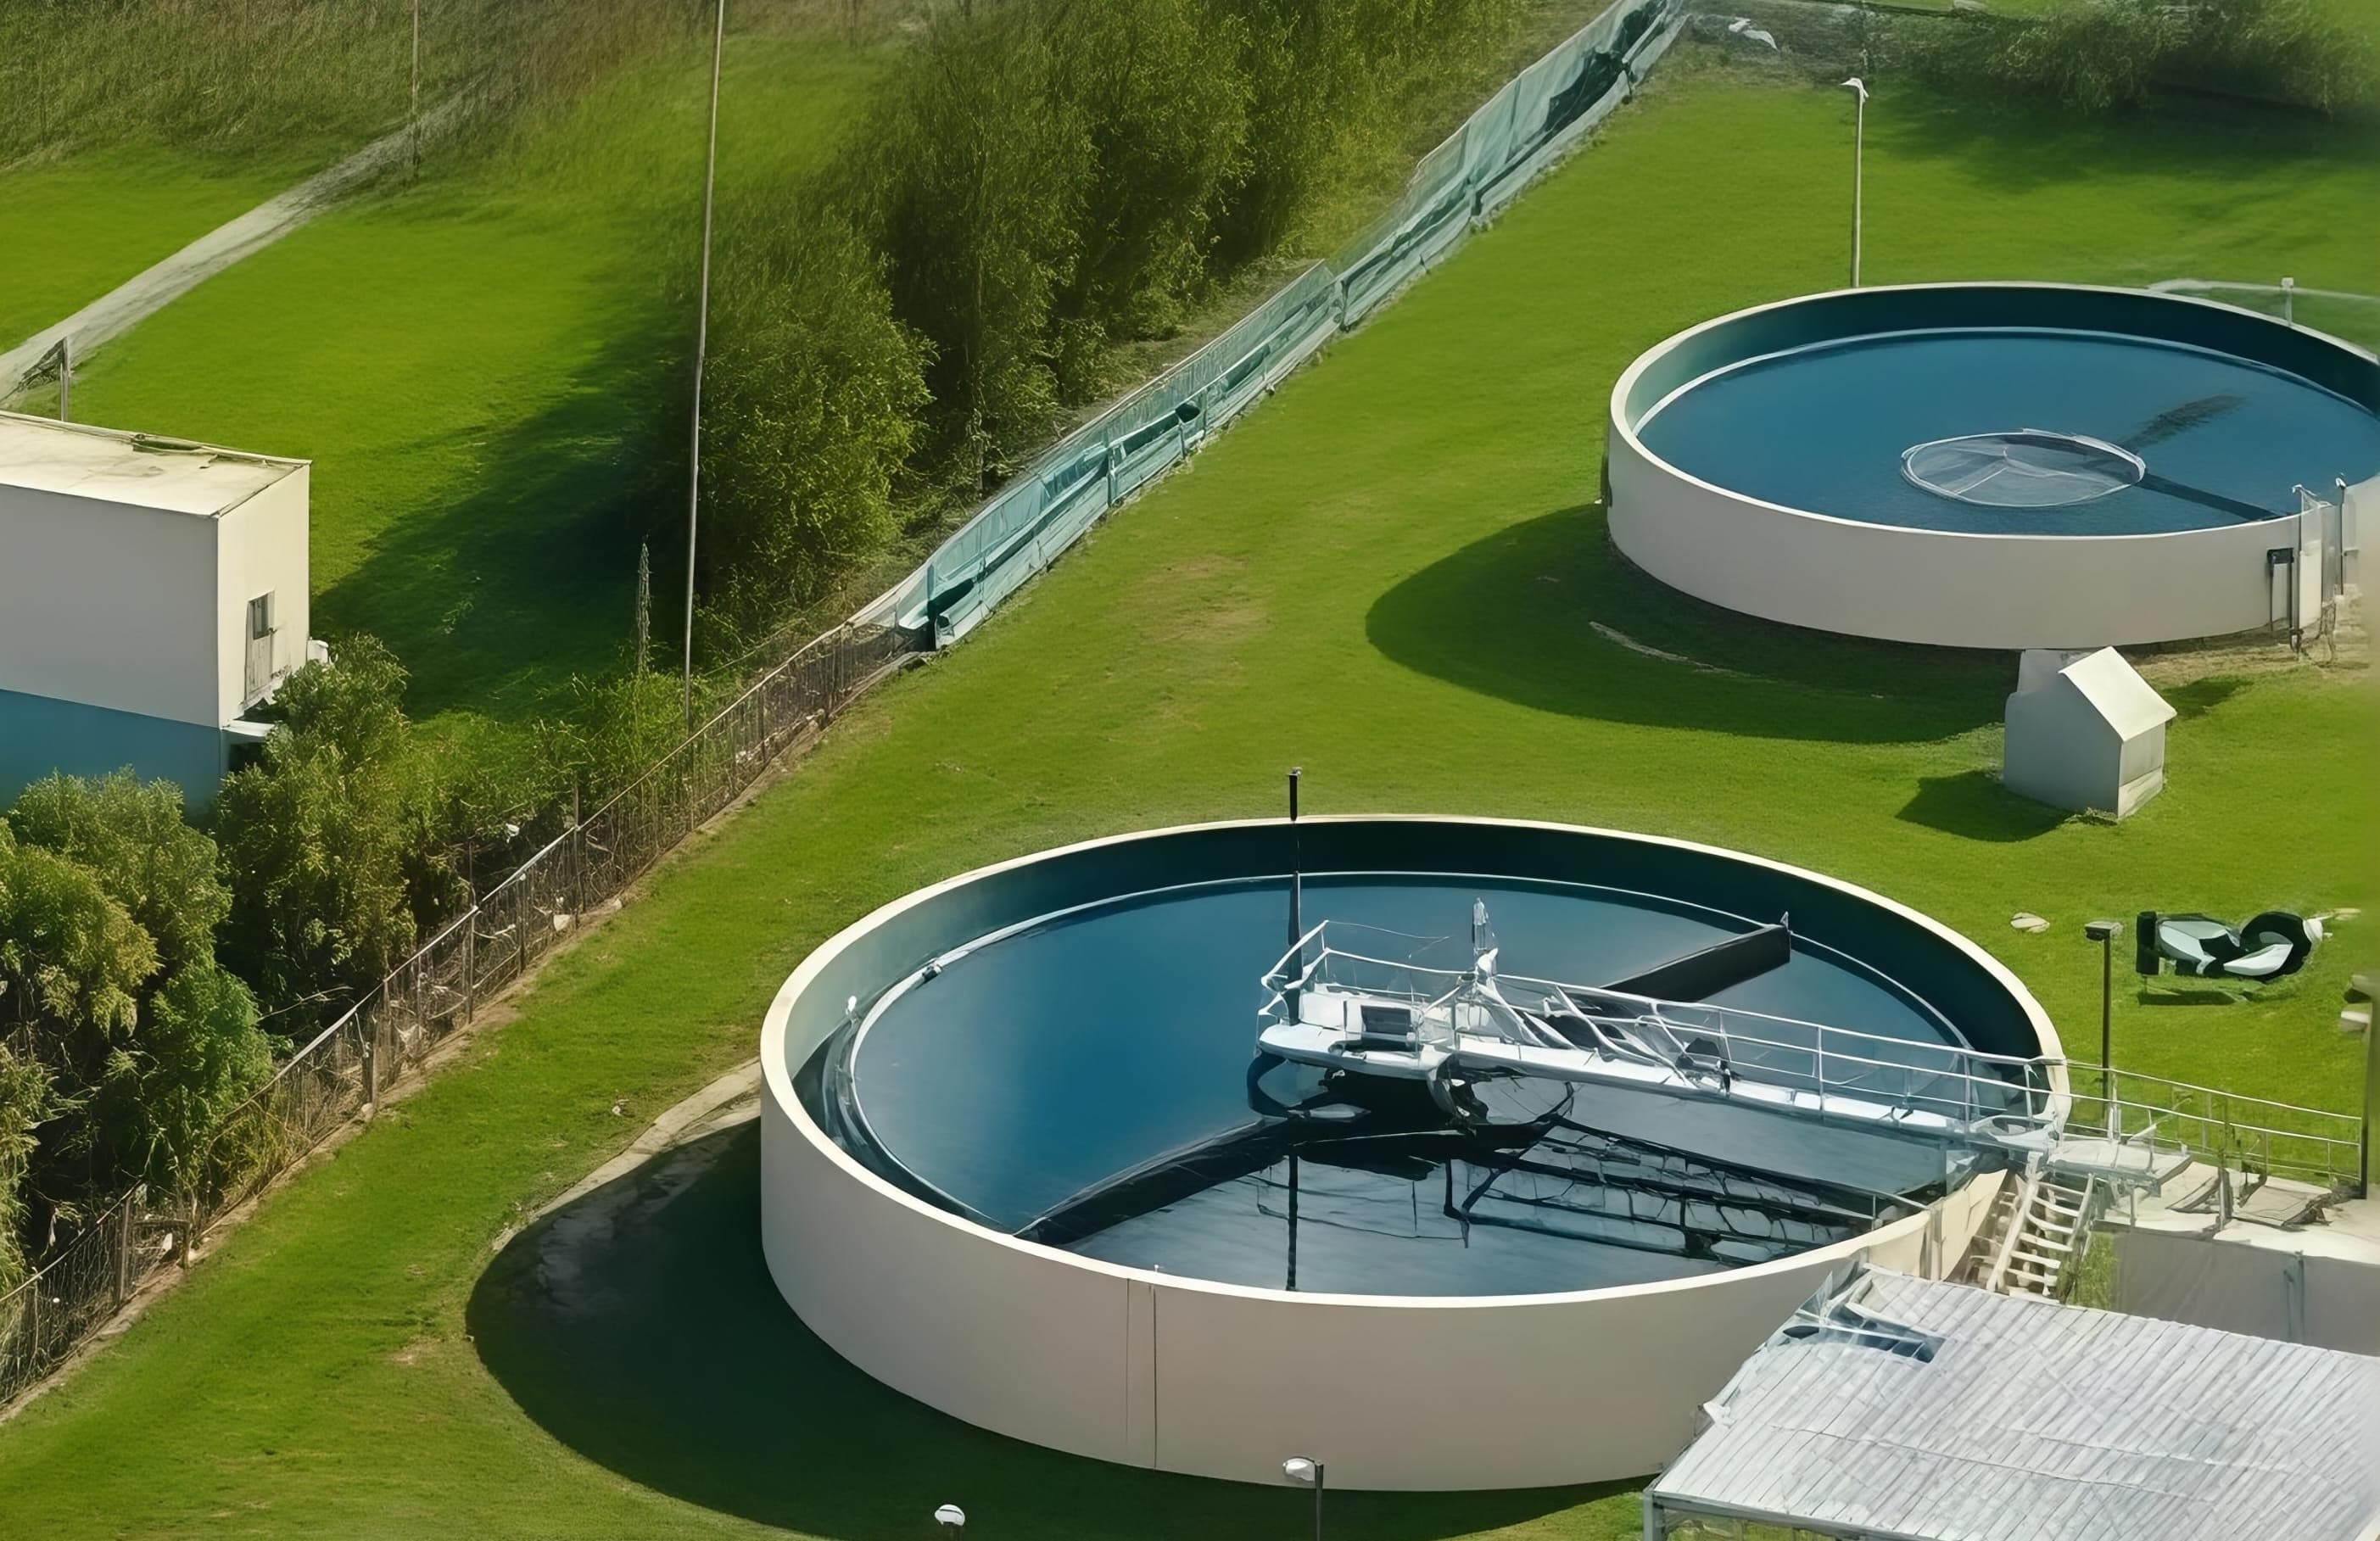
Effluent Treatment & Water Recovery
ETP + RO — Primary Wastewater Reuse
Our ETP purifies industrial effluent, recovering 97% of wastewater for reuse. Reverse Osmosis (RO) enables a recovery volume of 1.2 million liters per day.
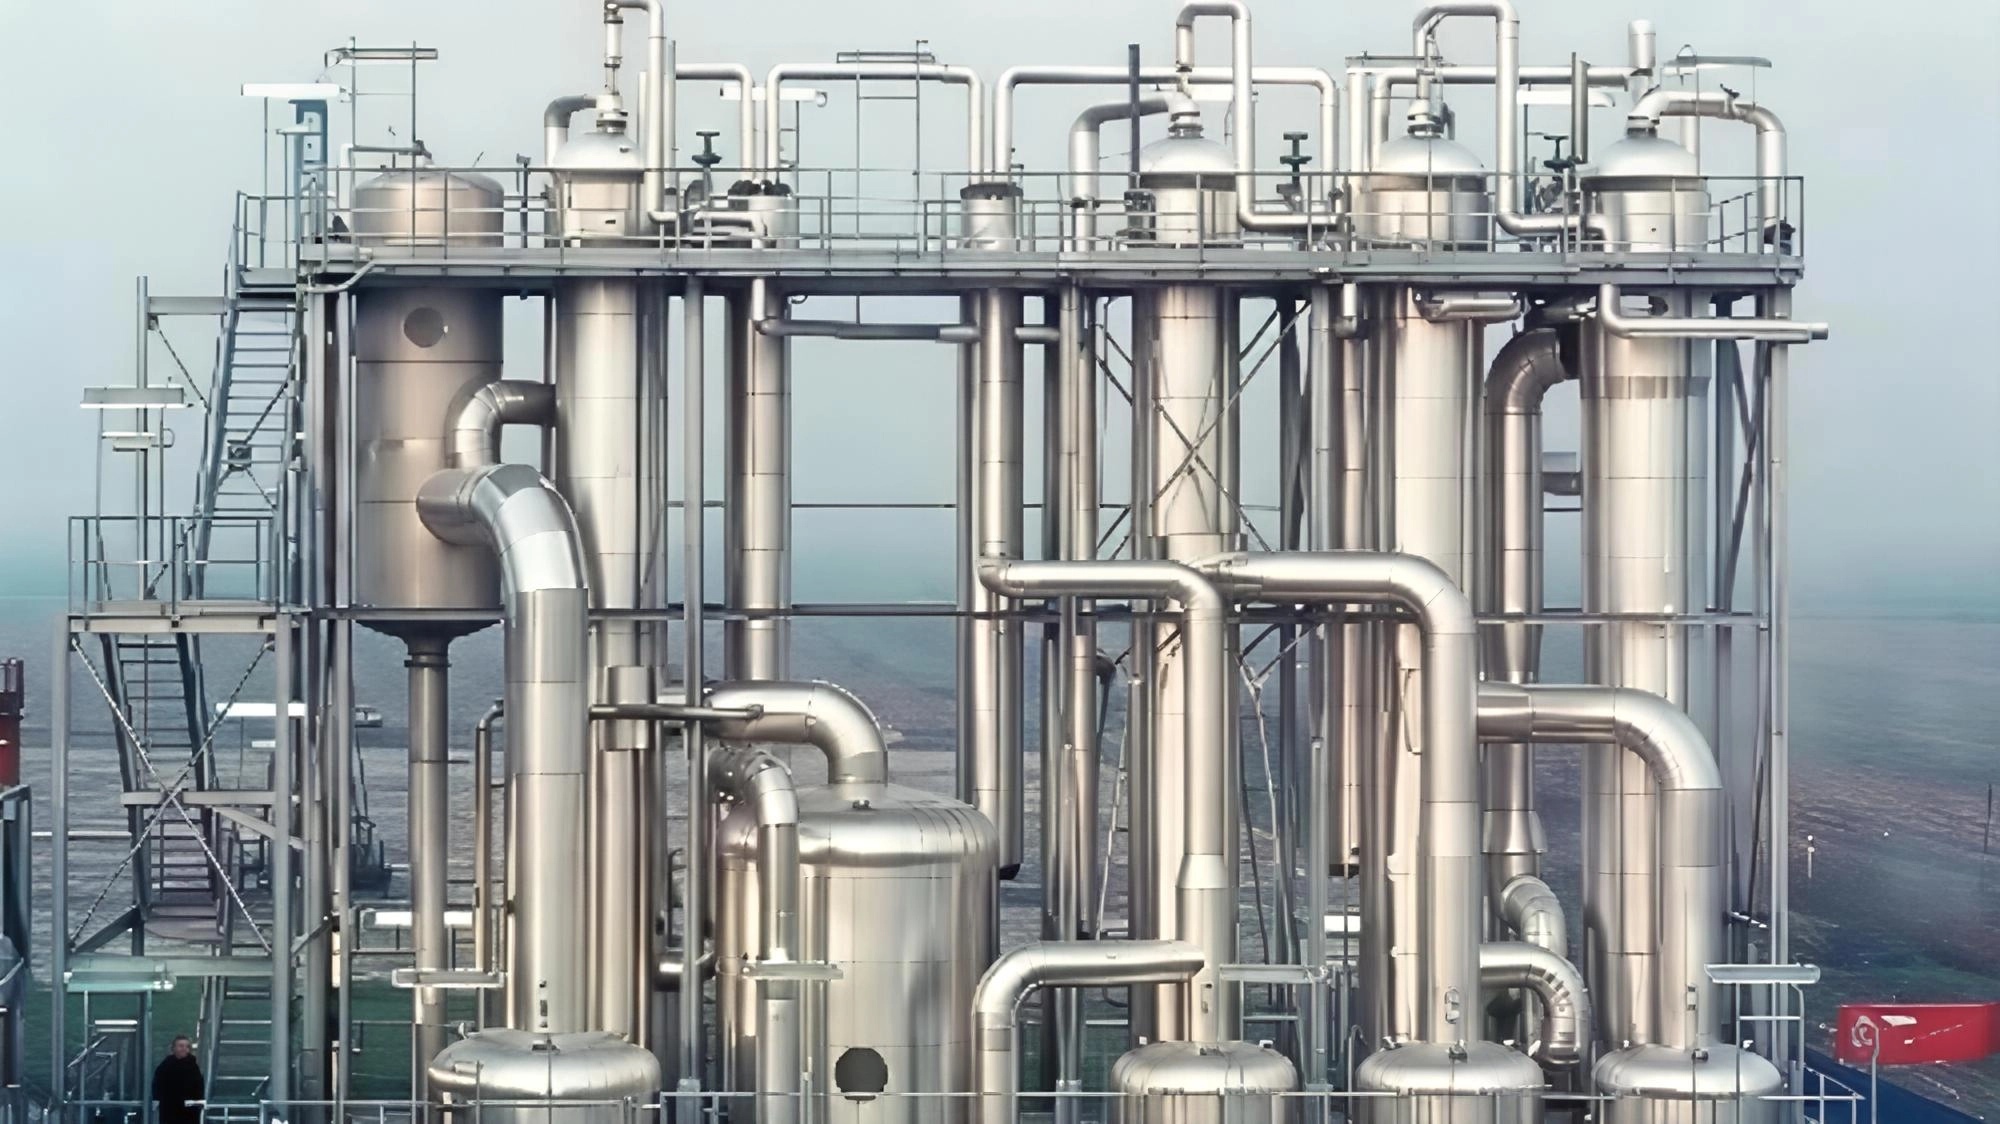
MEE — Salt Recovery & Zero Liquid Discharge
The remaining 3% of water is treated via Multiple Effect Evaporator (MEE), converting residual effluent into industrial-grade salt, ensuring complete zero liquid discharge.
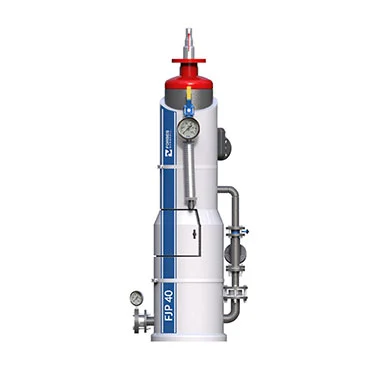
Condensate Recovery — Steam to Water
Steam condensate is captured via a Flash Jet Pump and converted back into usable water, significantly reducing freshwater consumption and enhancing thermal efficiency.
Rainwater Harvesting
Monsoon rainwater is collected to supplement operational water needs and recharge groundwater, reducing reliance on external water sources.
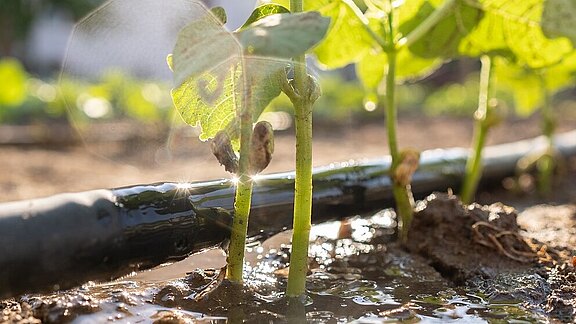
Reuse of Treated Water for Plantation & Toilets
- Reduces dependency on fresh water
- Optimizes treated water utility
- Supports efficient facility operations

Caustic Recovery Plant (CRP)
- Recovers caustic soda from washing lines
- Reduces fresh chemical requirement
- Minimizes chemical discharge in effluent